2026-09-02
Di dalam bengkel, silinder hidraulik yang haus daripada tukul hidraulik ditanggalkan. Permukaan rod menunjukkan skor membujur, karat ringan di lubang berkarat, dan lapisan krom telah mengelupas berhampiran hujung rod. Aduan pelanggan bukanlah perkara baru: pergerakan lembap, pencemaran minyak, dan penggantian pengedap berulang. Sebelum anda menyalahkan pengedap atau tiub silinder, periksa permukaan rod omboh. Penyaduran krom keras kekal sebagai penyelesaian yang paling banyak digunakan untuk perlindungan rod omboh kerana ia memberikan gabungan kekerasan, rintangan kakisan dan geseran rendah yang beberapa rawatan permukaan lain boleh dipadankan dengan nilai untuk wang.
Penyaduran krom keras ialah proses elektrodepositkan lapisan nipis kromium ke substrat keluli. Untuk rod omboh, lapisan ini mempunyai tiga tugas utama: ia menahan haus kasar daripada sistem pengedap, ia melindungi keluli karbon daripada kelembapan dan bahan kimia, dan ia mengekalkan geseran dinamik antara rod dan pengedap cukup rendah untuk operasi yang lancar.
Lapisan krom itu sendiri sangat keras. Dalam amalan, salutan krom keras biasanya berukuran 68 hingga 72 HRC, atau kira-kira 900–1100 HV. Kekerasan itu adalah sebab rod bersalut boleh mengendalikan ratusan ribu kitaran tanpa kehilangan diameternya. Ia juga membolehkan rod digunakan dalam persekitaran yang agresif di mana terdapat habuk, bahan pelelas dan air.
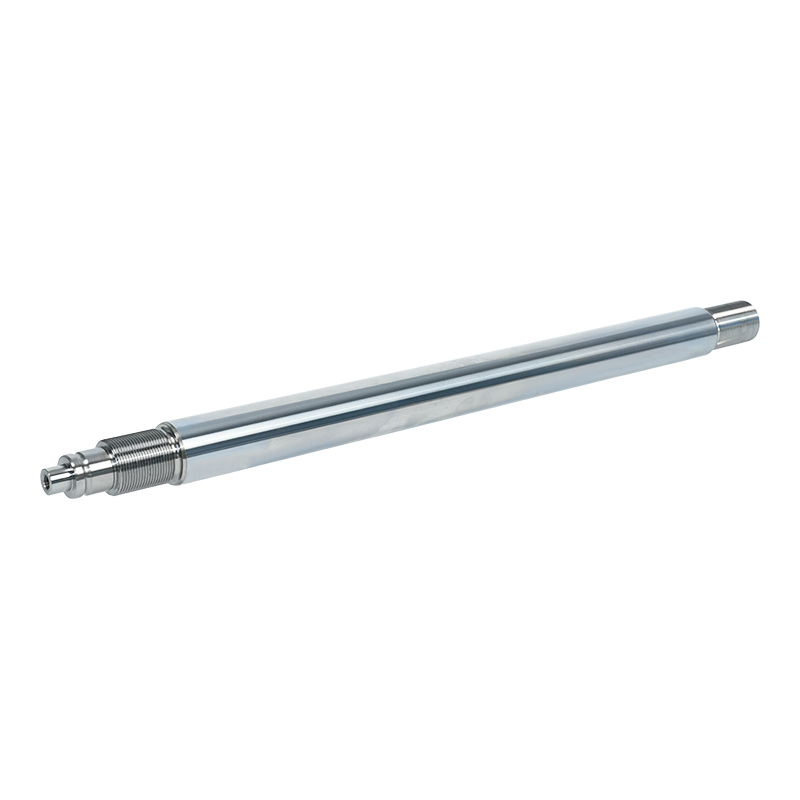
 Rod Omboh Bersalut Krom Keras untuk Rintangan Haus Rod omboh ini mempunyai salutan krom keras dengan kekerasan permukaan yang tinggi, memberikan rintangan haus yang sangat baik dan ketahanan dalam persekitaran yang mencabar. Ia juga boleh diperbaharui dengan penyaduran semula, menawarkan penyelesaian kos efektif untuk rod haus. Lihat Produk →
A rod omboh bersalut krom keras bukan hanya tentang kekerasan permukaan. Salutan juga merupakan cara praktikal untuk membaiki rod terpakai. Jika rod sudah haus tetapi masih bulat, ia boleh disadur semula dan dikisar semula kepada saiz asal, yang selalunya lebih menjimatkan daripada membeli alat ganti baru.
Tidak semua penyaduran krom keras adalah sama. Perbezaan antara rod yang tahan dua tahun dan satu yang tahan sepuluh selalunya terletak pada beberapa nilai yang boleh diukur. Ini ialah spesifikasi yang perlu anda sahkan dengan pembekal.
| Spesifikasi | Julat Biasa | Apa Kesannya |
|---|---|---|
| Kekerasan salutan | 68–72 HRC (≈900–1100 HV) | Ketahanan pakai dan hayat lelasan |
| Ketebalan salutan | 10–30 µm untuk perkhidmatan standard; 30–50 µm untuk keadaan tugas berat | Perlindungan kakisan, margin haus, dan hayat perkhidmatan keseluruhan |
| Kekasaran permukaan (Ra) | 0.1–0.2 µm selepas menggilap | Keserasian meterai dan tingkah laku geseran |
| Lekatan salutan | Tiada pengelupasan atau pengelupasan dalam ujian bengkok 90° | Ketahanan jangka panjang di bawah beban dinamik |
| Toleransi diametrik | h7 atau julat tersuai yang lebih sempit, sepadan dengan panduan dan meterai | Muatkan dalam silinder dan prestasi pengedap |
Apabila pembekal tidak dapat menyatakan nombor ini, anda membeli nombor yang tidak diketahui. Minta kaedah ujian atau standard dalaman di sebalik setiap nilai. Joran yang memenuhi julat ini lebih berkemungkinan memberikan hayat perkhidmatan yang boleh diramal.
Sebelum sebarang kromium mencapai keluli, rod mesti dimesin dengan diameter dan kemasan permukaan yang betul. Proses penyaduran itu sendiri biasanya termasuk nyahgris, pembersihan asid, goresan terbalik, pemendapan mandi kromium, pembilasan dan penggilap akhir. Setiap langkah mempengaruhi lekatan akhir dan taburan ketebalan.
Pada pengilang yang berpengalaman, proses ini dikawal dengan peralatan khusus. Sebagai contoh, mesin pengisar CNC dan mesin penggilap CNC digunakan untuk mencapai pemesinan ketepatan yang diperlukan sebelum penyaduran. Barisan pengeluaran penyaduran elektrik persekitaran pintar membantu mengekalkan kimia mandian yang konsisten, yang secara langsung mempengaruhi kekerasan dan keseragaman salutan. Ini adalah salah satu sebab mengapa rod dengan spesifikasi bahan yang sama boleh berkelakuan berbeza dari satu pembekal ke pembekal yang lain.
Kawalan kualiti biasanya dilakukan secara kelompok. Pembekal yang baik memeriksa ketebalan salutan dengan tolok ketebalan magnetik, mengukur kekerasan pada sampel, menjalankan ujian lekatan, dan mungkin memeriksa keliangan. Minta sijil pematuhan atau laporan ujian apabila anda membeli.
Penyaduran krom keras adalah asas, tetapi ia bukan satu-satunya pilihan. Pilihan selalunya bergantung pada persekitaran dan sasaran kos.
Untuk peralatan marin atau sangat lembap, salutan dupleks seperti krom putih susu diikuti krom keras adalah popular. Lapisan bawah putih susu meningkatkan ketahanan kakisan, manakala lapisan atas krom keras menyediakan permukaan haus. Gabungan ini adalah biasa untuk peralatan luar pesisir dan pelabuhan.
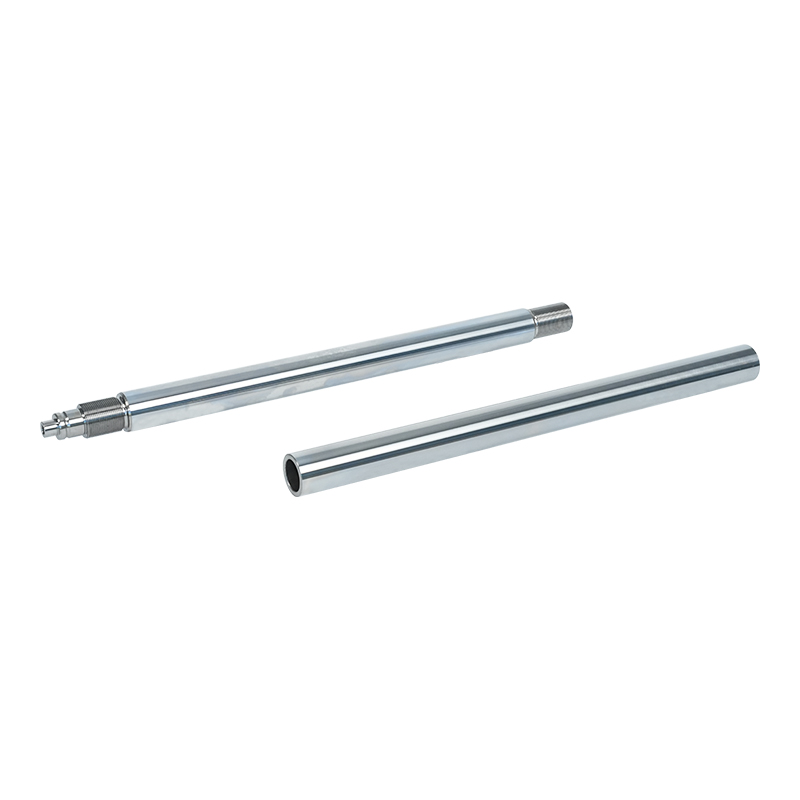 Rod Omboh Hidraulik Bersalut Chrome Keras dan Putih Susu Menggabungkan lapisan bawah putih susu dengan lapisan atas krom keras, rod omboh ini menawarkan rintangan kakisan yang lebih baik untuk aplikasi marin atau kelembapan tinggi, sambil mengekalkan rintangan haus untuk prestasi yang boleh dipercayai. Lihat Produk →
Satu lagi laluan yang telah ditetapkan ialah nikel ditambah kromium keras. Lapisan antara nikel menawarkan ketahanan yang lebih baik terhadap serangan kimia, terutamanya dalam persekitaran berasid atau suhu tinggi. Sistem salutan ini sering ditentukan untuk pemprosesan mineral dan aplikasi hidraulik tertentu.
Rod Omboh Hidraulik Bersalut Nikel dan Kromium Keras Dengan lapisan bawah nikel dan lapisan atas kromium keras, rod omboh ini memberikan rintangan kimia yang dipertingkatkan dalam persekitaran berasid atau suhu tinggi, menjadikannya sesuai untuk pemprosesan mineral dan sistem hidraulik yang menuntut. Lihat Produk → Alternatif seperti salutan seramik, pelapisan laser dan QPQ dipilih apabila aplikasi memerlukan kekerasan yang lebih tinggi, rintangan haba yang lebih baik atau kimia permukaan yang berbeza sama sekali. Ini lebih khusus dan biasanya lebih mahal daripada krom keras. Bagi kebanyakan silinder hidraulik, keseimbangan prestasi harga masih mengutamakan penyaduran krom keras.
Rod omboh bersalut krom keras digunakan di mana-mana silinder hidraulik atau pneumatik menghadapi pergerakan berterusan dan keadaan menghukum. Sektor utama termasuk jentera pembinaan, peralatan perlombongan, loji metalurgi, mesin pelabuhan dan kapal, projek pemuliharaan air, dan peralatan medan minyak. Perkara biasa ialah kitaran tugas tinggi, pencemaran yang melelas, dan pendedahan kepada unsur-unsur.
Pembekal yang bekerja secara langsung dengan pengeluar peralatan akan lebih memahami perkara yang diminta oleh industri ini. Sebagai contoh, pengilang yang mempunyai hubungan yang mantap dengan pengeluar jentera pembinaan terkemuka akan mengetahui toleransi dan keperluan ujian untuk silinder penggali. Pengalaman seperti ini ditunjukkan dalam konsistensi joran yang dihantar.
Untuk mengelakkan kejutan yang mahal, ingat perkara ini.
Pertama, tentukan persekitaran kerja. Adakah silinder terdedah kepada air laut, air lombong berasid, atau kelembapan tinggi? Jawapannya menentukan ketebalan salutan dan sama ada satu lapisan krom keras cukup.
Kedua, nyatakan toleransi. Penyaduran krom keras menambah ketebalan yang boleh diukur pada rod. Jika anda memerlukan diameter siap 40 mm, ketebalan penyaduran mesti dimasukkan ke dalam elaun pengisaran. Di sinilah pembekal berpengalaman menjimatkan masa anda.
Ketiga, lihat dokumentasi. Pembuat rod yang boleh dipercayai harus dapat menyediakan sijil bahan, laporan ketebalan penyaduran, dan pensijilan sistem kualiti seperti ISO 9001 dan ISO 14001. Pensijilan ini menunjukkan bahawa pembekal mempunyai proses yang terkawal dan boleh berulang.
Keempat, pertimbangkan jumlah kos, bukan harga seunit. Batang dengan krom yang lebih tebal dan kemasan yang digilap mungkin berharga lebih tinggi di hadapan tetapi boleh memanjangkan hayat perkhidmatan beberapa kali. Dalam jentera berat, pembaikan tunggal yang tidak dirancang dengan mudah boleh melebihi penjimatan kos awal daripada rod yang lebih murah.
Akhir sekali, sahkan kapasiti pengeluaran. Jika anda memerlukan bekalan rod omboh yang berterusan, tanyakan tentang saiz kilang pembekal dan perancangan pengeluaran. Pengilang dengan kemudahan yang lebih besar dan rantaian proses berbilang langkah boleh memberikan masa petunjuk yang lebih dipercayai.
Memilih rod omboh bersalut krom keras bukanlah satu latihan dalam memilih harga terendah. Ia adalah tentang memadankan salutan dengan keadaan kerja anda dan mempercayai rakan kongsi dengan kawalan proses sebenar. Apabila rod disadur dengan betul, ia menjadi komponen senyap yang memastikan sistem hidraulik anda berjalan hari demi hari.
Hubungi Kami
+86-137-0618-5800
3 Jalan Barat Dujuan, Bandar Hudai, Daerah Binhu, Bandar Wuxi, Wilayah Jiangsu
Hubungi
Mudah alih