2026-09-15
Sebuah jengkaut hidraulik telah ditarik dari perkhidmatan pada 3,000 jam kerana rod silindernya telah diadu dan telah menjaringkan pengedap kelenjar. Sasaran reka bentuk asal ialah 8,000 jam. Pengukuran menunjukkan bahawa kekasaran permukaan telah berganda dalam zon haus dan lapisan kromium telah haus melalui keluli asas di dua tempat. Kegagalan itu bukan kecacatan pembuatan. Ia adalah masalah spesifikasi rod.
Rod omboh ialah komponen tunggal yang paling menentukan hayat perkhidmatan silinder hidraulik. Ia menghantar daya, memandu omboh, dan menyediakan permukaan pengedap untuk kelenjar rod. Sebaik sahaja permukaan rod merosot, kebocoran meterai dan pencemaran diikuti dengan cepat. Jurutera yang memadankan bahan rod, salutan dan kemasan dengan persekitaran operasi sebenar mengelakkan kegagalan awal ini. Artikel ini merangkumi ketiga-tiga keputusan tersebut dan toleransi praktikal di belakangnya.
A rod omboh hidraulik menghubungkan omboh di dalam tong silinder dengan beban luar. Ia menukar tekanan bendalir kepada daya mekanikal linear. Dalam perkhidmatan ia mesti:
Rod adalah satu-satunya komponen silinder yang terdedah kepada kedua-dua litar hidraulik dan atmosfera luar. Pendedahan dwi itulah sebabnya pemilihan bahan dan rawatan permukaan membawa berat yang sangat besar.
Kebanyakan rod omboh hidraulik dimesin daripada keluli karbon sederhana seperti C45 atau setara. Kosong dikeraskan aruhan sebelum dikisar untuk mencipta bekas permukaan yang tahan haus sambil mengekalkan teras yang cukup kuat untuk menyerap beban hentakan. Gred keluli tahan karat digunakan apabila rintangan kakisan melebihi kos, tetapi kekerasan yang lebih rendah biasanya bermakna salutan mesti ditambah untuk haus yang boleh diterima.
Urutan pembuatan menetapkan siling kualiti. Batang diputar, dipanaskan, dikisar, dan kemudian digilap. Pengisaran menghilangkan herotan rawatan haba dan mencapai kebulatan dan kelurusan yang bergantung pada pengedap. Menggilap mengurangkan kekasaran permukaan ke julat yang boleh dikendalikan oleh pengedap sepanjang hayat perkhidmatan yang panjang.
Kelurusan penting seperti penamat. Batang yang lurus dalam 0.05 mm setiap meter tetapi mempunyai permukaan tanah yang kasar masih akan memakai pengedap dengan cepat. Batang dengan kemasan cermin tetapi busur 0.2 mm menghasilkan beban kelenjar yang tidak sekata dan kebocoran. Kedua-dua parameter mesti dipegang, itulah sebabnya pemprosesan rod omboh ketepatan patut diberi perhatian rapi sebelum spesifikasi ditulis.
Rod pepejal adalah lalai untuk kebanyakan silinder kerana ia menawarkan kekukuhan lenturan tertinggi bagi setiap unit kos. Rod berongga muncul dalam dua situasi: apabila pengurangan berat penting, seperti dalam ledakan peralatan mudah alih, atau apabila rod itu sendiri mesti membawa laluan minyak dalaman. Batang berongga menjimatkan berat yang ketara sambil mengekalkan kebanyakan kekukuhan lenturan diameter luar yang sama.
Jika reka bentuk memerlukan rod pepejal dengan kemasan dan geometri yang dikawal ketat, menyatakan rod pepejal kemasan ketepatan menetapkan garis asas kualiti yang jelas. Aplikasi yang memerlukan laluan minyak dalaman atau jisim yang dikurangkan lebih baik dilayan oleh rod omboh berongga.
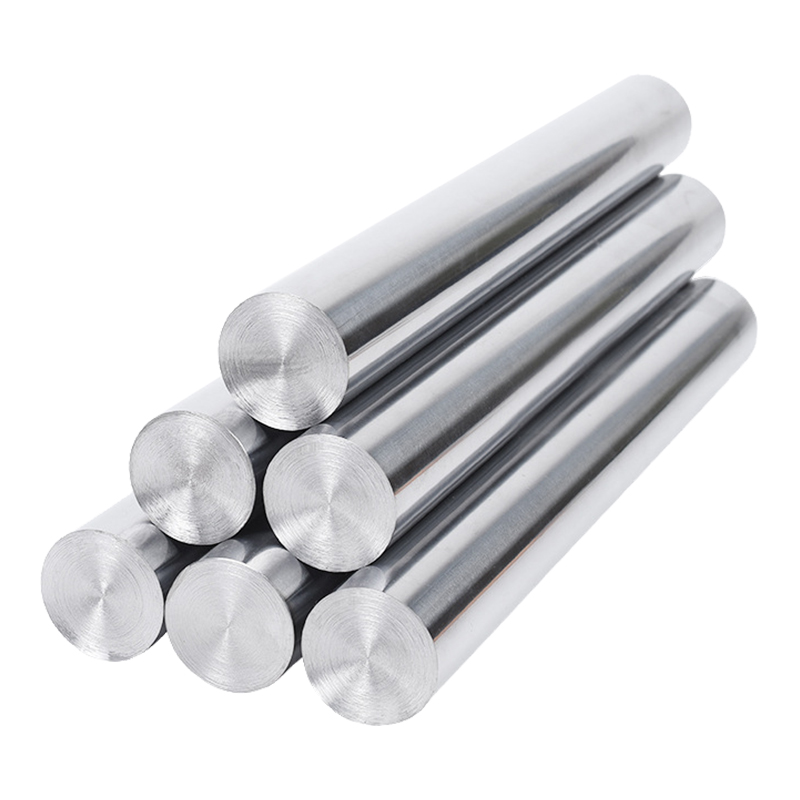
 Rod Omboh Pepejal Keluli Aloi Kemasan Ketepatan Rod pepejal ini menawarkan ketepatan dimensi yang ketat dan permukaan tanah yang licin, menyokong prestasi pengedap yang boleh dipercayai dalam menuntut sistem hidraulik dan mekanikal, dengan pemesinan tersuai tersedia bagi setiap lukisan. Lihat Produk →
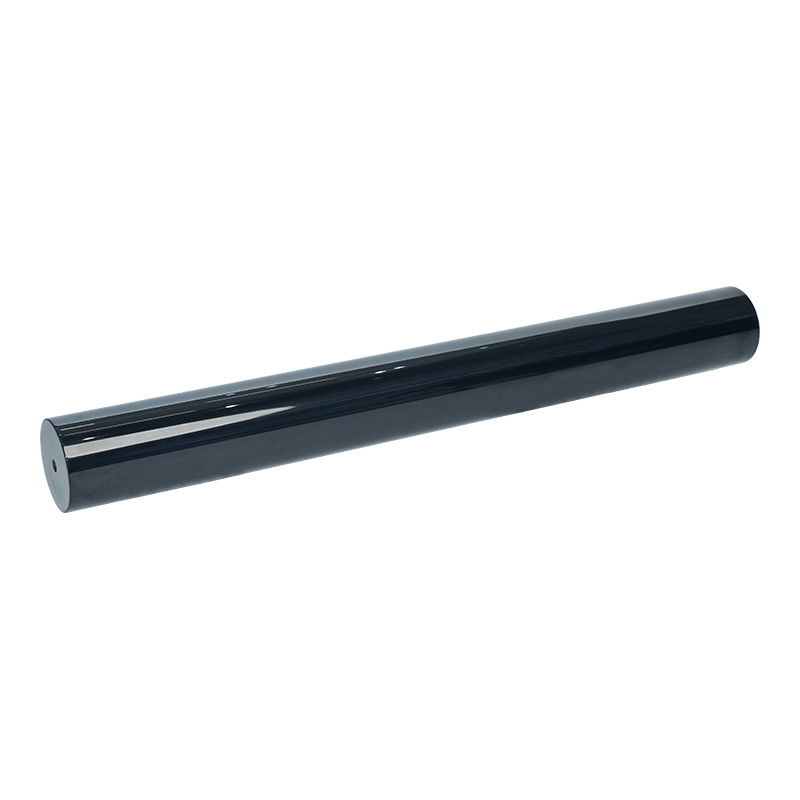
 Rod Omboh Berongga Bersalut Krom Keras Reka bentuk berongga mengurangkan berat dengan saluran dalaman, tersedia dengan penyaduran krom keras untuk rintangan haus, sesuai untuk sistem hidraulik padat yang memerlukan pengurangan jisim dan penghalaan. Lihat Produk →
Pengedap rod ditunggang terus pada permukaan rod omboh. Bibir pengedap memerlukan permukaan yang cukup licin untuk mengelakkan haus kasar tetapi dengan kekasaran mikro yang mencukupi untuk membawa filem pelincir. Dalam amalan, rod omboh hidraulik dikisar dan digilap hingga kekasaran lebih kurang Ra 0.2 hingga 0.4 µm. Apa-apa yang lebih kasar memakai bibir meterai; apa-apa yang lebih licin boleh menyebabkan kebuluran minyak dan meningkatkan geseran.
Kebulatan dan kelurusan mengawal jurang antara batang dan kelenjar. Ovaliti yang berlebihan mewujudkan jurang yang luas di satu pihak dan gangguan di pihak yang lain. Lama kelamaan, galas dan pengedap kelenjar melihat beban yang tidak sekata, yang menghasilkan haus setempat dan akhirnya laluan kebocoran yang boleh dilihat. Inilah sebabnya mengapa pengeluar rod mengekalkan kebulatan dan kelurusan dalam beberapa ratus milimeter dan bukannya bergantung pada tekstur permukaan sahaja.
| Parameter | Spesifikasi tipikal | Kesan ke atas prestasi |
|---|---|---|
| Kekasaran permukaan Ra | 0.2 hingga 0.4 µm | Kehausan dan geseran meterai |
| Kelurusan | Maks 0.05 mm/m | Pengagihan beban kelenjar |
| Kebulatan | Maks 0.02 mm | Jurang pengedap seragam |
| Toleransi diameter | f7 hingga h8 | Sesuai dengan kelenjar dan anjing laut |
Keluli tanah kosong, walaupun dikeraskan aruhan, tidak mencukupi untuk kebanyakan aplikasi hidraulik. Batang terdedah kepada kelembapan, semburan garam, bahan kimia pembersih dan habuk yang melelas. Sistem salutan perlu memberikan kekerasan untuk rintangan haus, perlindungan kakisan untuk keluli asas, dan keserasian dengan bahan pengedap.
Krom keras ialah garis dasar industri. Ia keras, sekitar 800 hingga 1000 HV, mempunyai pekali geseran yang rendah terhadap sebatian pengedap biasa, dan boleh digunakan dalam ketebalan terkawal dari 20 hingga 50 µm. Untuk persekitaran dalaman yang bersih, krom keras ialah pilihan kos terendah dengan prestasi yang difahami dengan baik.
Dalam peralatan marin dan luaran, lapisan dupleks kromium putih susu diikuti oleh kromium keras memberikan rintangan kakisan yang lebih baik daripada krom keras satu lapisan. Sistem nikel tambah kromium keras berkelakuan serupa dalam keadaan sarat garam. Salutan ini lebih mahal, tetapi ia memanjangkan selang perkhidmatan apabila pendedahan adalah agresif.
Salutan seramik menawarkan kekerasan dan rintangan kakisan yang jauh lebih tinggi untuk aplikasi haus tinggi dan kakisan tinggi. Pelapisan laser menggunakan tindanan berikat metalurgi dan juga merupakan laluan standard untuk membaiki rod yang rosak. QPQ (quench-polish-quench) nitriding menyediakan alternatif kos yang lebih rendah dengan sifat haus yang baik, walaupun bekas yang mengeras adalah lebih nipis.
Bagi kebanyakan silinder tujuan am, rod bersalut krom keras kekal sebagai lalai praktikal kerana tingkah laku pengeluarannya didokumenkan dengan baik dan kos setiap jam operasinya adalah rendah.
| Sistem salutan | Kekerasan biasa (HV) | Rintangan kakisan | Ketebalan biasa |
|---|---|---|---|
| Krom keras | 800 hingga 1000 | bagus | 20 hingga 50 µm |
| Krom keras putih susu | 800 hingga 1000 | sangat bagus | 30 hingga 60 µm |
| Krom keras nikel | 800 hingga 1000 | sangat bagus | 30 hingga 60 µm |
| Seramik | 1000 hingga 1400 | Cemerlang | 100 hingga 300 µm |
| Pelapisan laser | 700 hingga 900 | Cemerlang | 300 hingga 1000 µm |
| QPQ | 500 hingga 700 | bagus | 10 hingga 30 µm |
Rod Omboh Bersalut Krom Keras Krom bersalut elektrik memberikan kekerasan yang tinggi dan rintangan kakisan, menjadikan rod ini sebagai lalai praktikal untuk silinder kegunaan umum yang mempunyai prestasi yang didokumenkan dan kos rendah bagi setiap jam operasi. Lihat Produk → Pilihan salutan mengubah diameter rod yang dimesin, keserasian pengedap dan kos unit. Krom keras digunakan pada 20 hingga 50 µm setiap sisi, jadi keluli asas dimesin bersaiz kecil untuk menerima lapisan bersalut. Pelapisan seramik dan laser memerlukan penyediaan permukaan yang berbeza dan biasanya pengisaran selepas salutan untuk memulihkan dimensi akhir. Pakej meterai juga mesti serasi dengan kimia salutan.
Dalam amalan, nyatakan persekitaran operasi dahulu, kekerapan kitaran kedua, dan sasaran kos ketiga. Rod krom keras standard berfungsi dengan baik dalam penekan hidraulik dalaman yang bersih. Batang yang sama gagal awal pada korek atau penyodok perlombongan. Itu bukan kecacatan material; ia adalah ketidakpadanan spesifikasi.
Apabila mendapatkan joran, lihat di luar harga unit. Kawalan proses memacu kos waranti silinder akhir. Tanya tentang ketekalan pengerasan aruhan, keupayaan mengisar dan menggilap, keseragaman ketebalan salutan, dan rekod pemeriksaan yang didokumenkan. Pensijilan ISO 9001 ialah garis dasar, bukan pembeza.
Pembekal yang mengendalikan talian pengisaran, penggilap dan penyaduran elektriknya sendiri memegang kawalan langsung ke atas parameter yang menentukan hayat rod, bukannya menyelaraskan berbilang subkontraktor. Jentera Wuxi Qunke mengikuti model bersepadu ini, membekalkan rod omboh ketepatan, rod bersalut, dan silinder hidraulik lengkap daripada kemudahan tunggal yang menjangkau lebih daripada 25,000 meter persegi.
Untuk jentera kejuruteraan, rod memasuki silinder sebagai komponen yang dihantar, dan kesesuaian dengan sistem pengedap perlu dirancang awal. Memadankan silinder minyak dalam jentera kejuruteraan adalah bacaan praktikal untuk pasukan yang memuktamadkan spesifikasi rod dan pengedap bersama-sama.
Hubungi Kami
+86-137-0618-5800
3 Jalan Barat Dujuan, Bandar Hudai, Daerah Binhu, Bandar Wuxi, Wilayah Jiangsu
Hubungi
Mudah alih